
Việc lựa chọn kích thước cát gốm phù hợp cho các ứng dụng đúc phụ thuộc vào nhiều yếu tố, bao gồm loại quy trình đúc, kim loại được rót, thiết kế khuôn và yêu cầu về độ hoàn thiện bề mặt. Dưới đây là hướng dẫn từng bước để chọn kích thước phù hợp:
1. Hiểu về các đặc tính của cát gốm
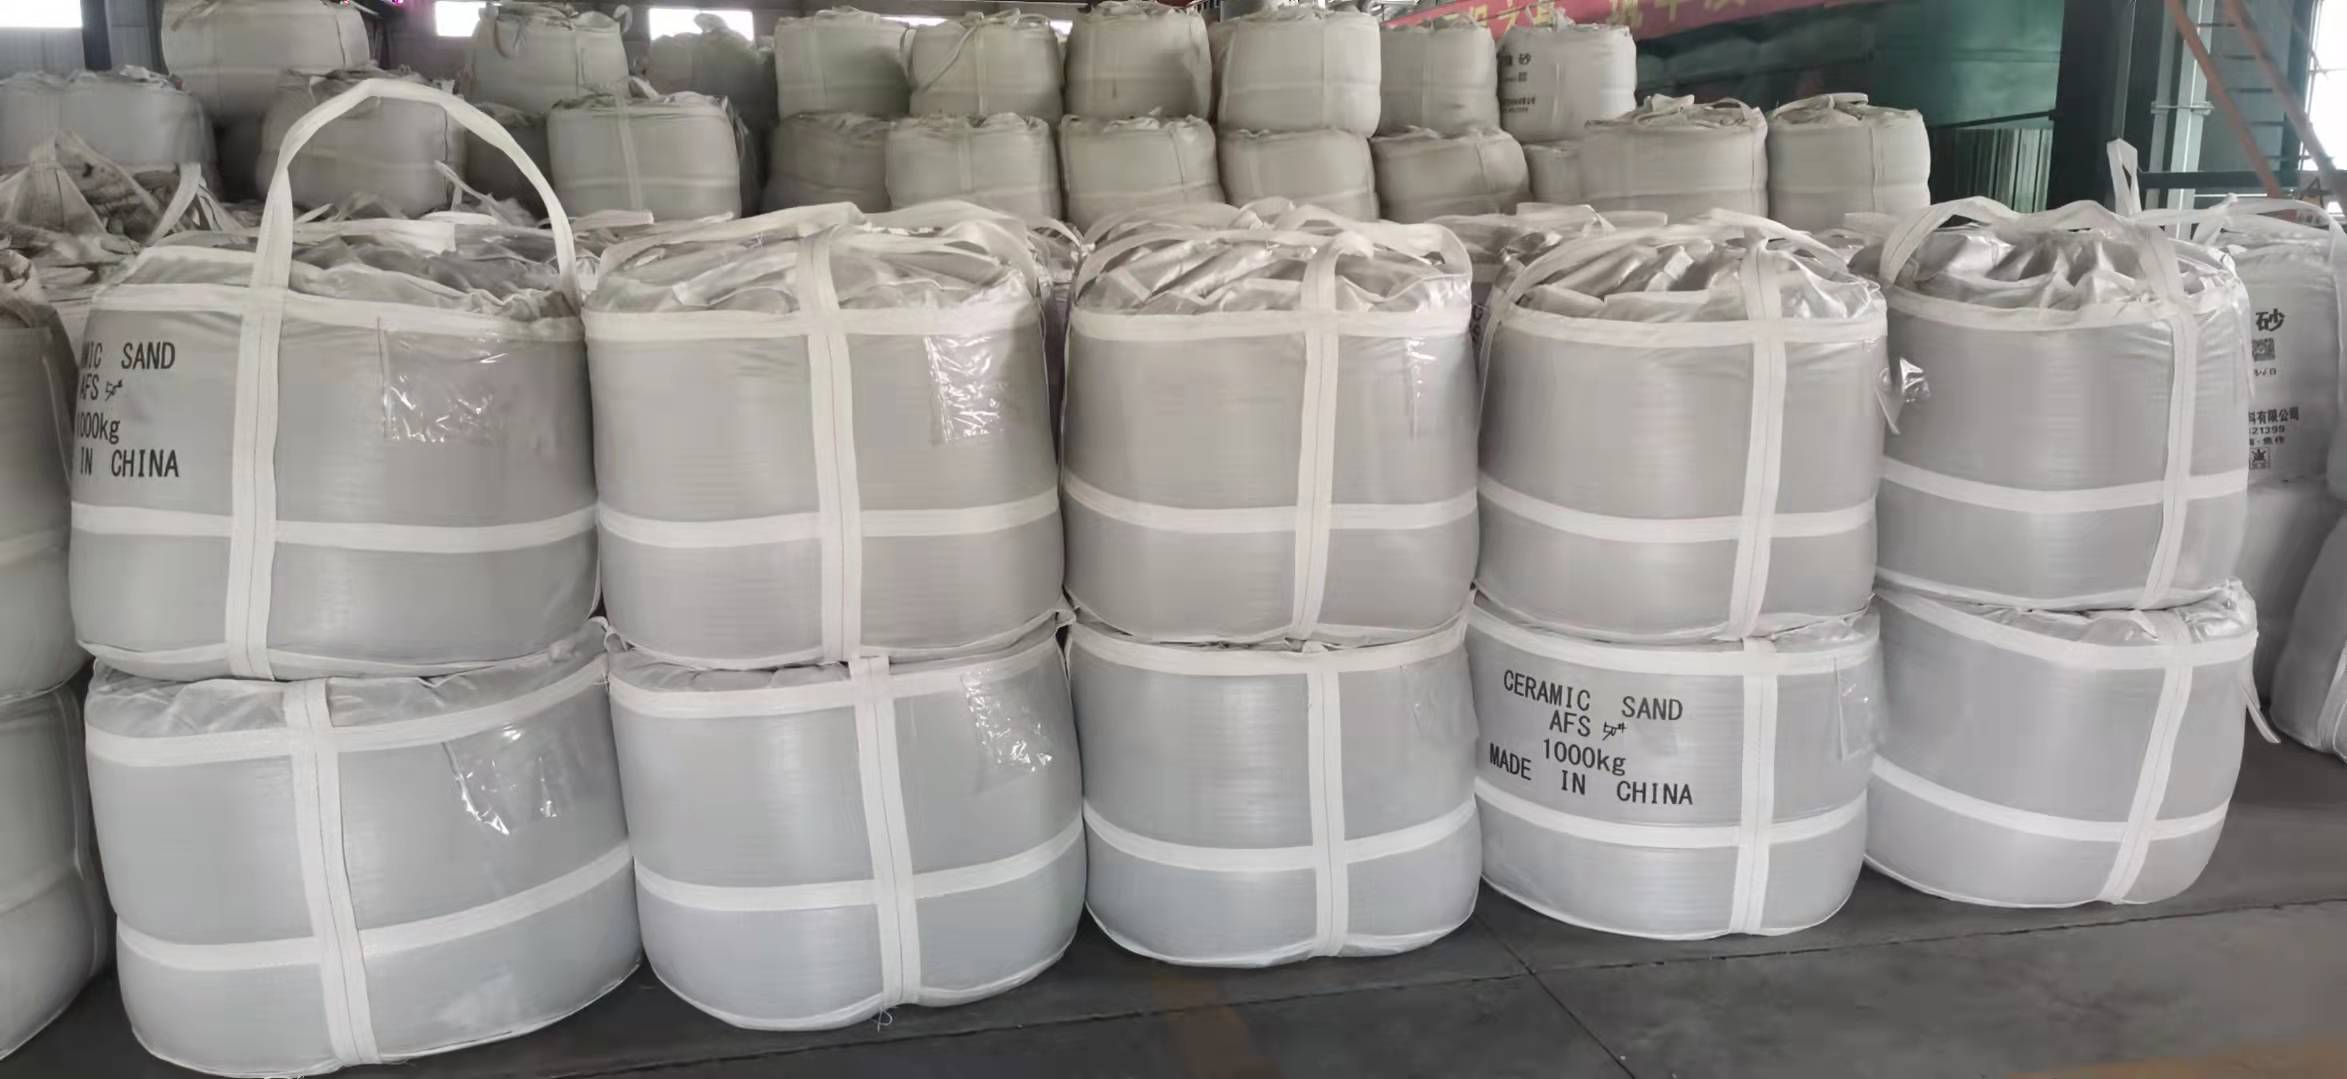
Cát gốm (như cát gốm nung chảy hoặc cát chèn) có dạng hình cầu, chịu nhiệt cao và ổn định về mặt hóa học. Kích thước phổ biến dao động từ AFS 30 đến 100 (khoảng 0,1 mm đến 0,6 mm ).
2. Xem xét quy trình đúc
-
Đúc khuôn cát (Cát xanh/Cát nhựa):
-
Cát thô hơn ( AFS 40-70 , 0,2–0,4 mm) để tăng khả năng thấm hút trong các vật đúc lớn.
-
Cát mịn hơn ( AFS 70-100 , 0,1–0,2 mm) để tạo các chi tiết tinh xảo và bề mặt nhẵn mịn.
-
-
Đúc khuôn đầu tư (Đúc vỏ):
-
Cát siêu mịn ( AFS 80-120 ) dùng cho đúc chính xác.
-

3. Loại kim loại và nhiệt độ rót
-
Thép/Sắt (Nhiệt độ cao): Các loại thép thô hơn ( AFS 40-60 ) để chịu được ứng suất nhiệt.
-
Nhôm/Đồng (Nhiệt độ thấp hơn): Các loại có độ mịn cao hơn ( AFS 60-100 ) cho bề mặt hoàn thiện tốt hơn.
4. Yêu cầu về khuôn và lõi
-
Lõi (Mẫu mỏng): Cát mịn hơn ( AFS 70-100 ) để tăng độ bền và chi tiết.
-
Khuôn lớn: Cát thô hơn ( AFS 30-50 ) để khí thoát ra tốt hơn.
5. Nhu cầu hoàn thiện bề mặt
-
Các chi tiết đúc thô (ví dụ: khối động cơ): AFS 40-60.
-
Bề mặt nhẵn mịn (ví dụ: trang sức, hàng không vũ trụ): AFS 80-100+.
6. Sự đánh đổi giữa khả năng thấm và độ bền
-
Độ thấm cao hơn (cát thô) làm giảm các khuyết tật do khí nhưng có thể làm suy yếu khuôn.
-
Cát mịn hơn giúp cải thiện độ hoàn thiện bề mặt nhưng có thể cần hàm lượng chất kết dính cao hơn.
7. Kiểm thử & Tối ưu hóa
-
Tiến hành thử nghiệm đúc khuôn với các cấp độ AFS khác nhau.
-
Kiểm tra các khuyết điểm (vân gỗ, tạp chất, bề mặt hoàn thiện kém) và điều chỉnh.
Các khuyến nghị chung
| Ứng dụng | Kích thước hạt AFS được đề xuất | Kích thước xấp xỉ (mm) |
|---|---|---|
| Các vật đúc thép lớn | 30-50 | 0,3–0,6 |
| Các vật đúc gang nói chung | 40-70 | 0,2–0,4 |
| Nhôm/đồng thau | 60-100 | 0,1–0,3 |
| Đầu tư chính xác | 80-120 | 0,06–0,2 |